Johdanto
Lisäainevalmistus – erityisesti sulatussuoritusmallinnus (FDM) – on yleistynyt laajalti käytettynä tekniikkana polymeeripohjaisten komponenttien nopeaan ja joustavaan valmistukseen. Mekaanisten ominaisuuksien lisäksi tulostettujen osien lämpökäyttäytyminen on tulossa yhä tärkeämmäksi. Erityisesti toiminnallisten komponenttien, lämpökuormitettujen koteloiden, sovelluskohtaisten prototyyppien tai paikallista lämmönkehitystä altistuvien komponenttien osalta lämpödiffuusiokertoimen tuntemus on olennaista materiaalin käyttäytymisen arvioimiseksi todellisissa käyttöolosuhteissa.
Polylaktidit (PLA) kuuluvat FDM-3D-tulostuksessa yleisimmin käytettyihin materiaaleihin. Koska materiaali kerrostuu kerros kerrokselta, tulostetussa rakenteessa voi kuitenkin esiintyä suunnasta riippuvia lämpöfysikaalisia ominaisuuksia. Filamenttien suunta, jäähdytysolosuhteet ja vierekkäisten säikeiden välinen sulautuminen vaikuttavat siihen, kuinka nopeasti lämpö siirtyy tulostetun komponentin läpi.
Mittaustehtävä
Tässä tutkimuksessa analysoitiin edellä kuvatulla tavalla tulostettujen PLA-näytteiden lämmönjohtavuutta. Näytteet valmistettiin samalla tulostusnopeudella, mutta eri suuntiin. Tavoitteena oli selvittää tulostussuunnan ja siitä johtuvan filamenttijärjestelyn vaikutusta lämmön leviämiseen materiaalin sisällä.
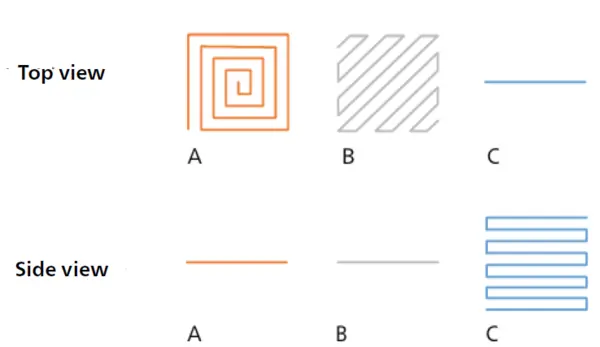
Näytteet tulostettiin nopeudella 60 mm/s. Kaksi versiota edustaa yksittäisiä filamenttikerroksia, jotka on kerrostettu tasaisesti suoraan tulostusalustalle – toisessa filamentin kulkureitti on lineaarinen ja toisessa spiraalimainen. Kolmas näyte rakennettiin kohtisuoraan tulostusalustaan nähden, ja siinä filamentit sulautuvat pystysuunnassa.
Menetelmä ja mittausolosuhteet
Lämpöjohtavuus määritettiin Light Flash Analysis (LFA) -menetelmällä käyttäen NETZSCH LFA 717 HyperFlash® -sivustoa. Flash-menetelmässä tasoparallelin näytteen etupuoli lämmitetään lyhyellä energiapulssilla. Tästä johtuva lämpötilan nousu näytteen takapuolella rekisteröidään kosketuksettomasti infrapunatunnistimella. PLA-näytteen lämmönleviämiskerroin lasketaan aikariippuvaisesta signaalikäyrästä.
Arvioinnissa käytettiin standardimallia*. Keskeiset mittausolosuhteet on koottu taulukkoon 1.
*Standardimallissa otetaan huomioon kaksiulotteinen (z-akselin suuntainen ja säteittäinen) lämpöhäviö samalla tavalla kuin aiemmassa Cape-Lehmanin [1] mallissa.
Taulukko 1: Mittausolosuhteet
| Parametri | Asetus |
|---|---|
| Näyte | Polylaktidi (PLA) |
| Laite | LFA 717 HyperFlash® |
| Ilmaisin | MCT |
| Näytteenpidin | 4 näytettä, neliönmuotoinen |
| Lämmitysnopeus | 10 K/min |
| Lämpötila-alue | -100 °C – 125 °C |
| Näytteen mitat | 10 mm x 10 mm x 09 mm |
Mittaustulokset
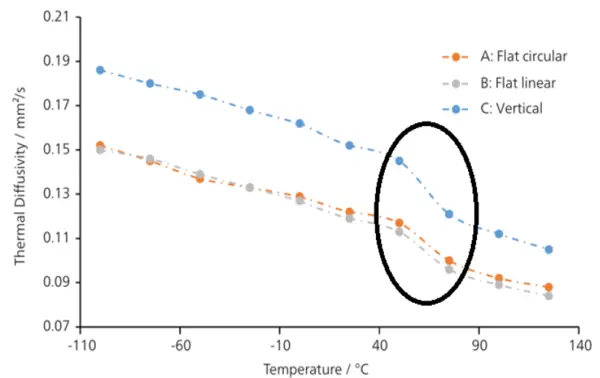
Kolmen PLA-näytteen lämpöjohtavuuskäyrien suora vertailu osoittaa tulostussuunnan selkeän vaikutuksen. Lämmittämättömälle tulostusalustalle vaakasuoraan tulostetut näytteet, joissa filamentin kulkureitti on lineaarinen tai spiraalimainen, osoittavat vertailukelpoisia lämpöjohtavuusarvoja. Sen sijaan pystysuoraan tulostettu näyte, jossa filamentti sulautuu pystysuunnassa, osoittaa korkeampia arvoja koko tutkittavalla lämpötila-alueella.
Tämä suurempi lämmönleviämiskyky viittaa tehokkaampaan lämmön etenemiseen pystysuoraan yhdistettyä filamenttirakennetta pitkin. Yksi mahdollinen syy on suurempi filamenttien sisä- tai välisulatusaste, jota edistävät pystysuora kerrostuminen ja lämmönsiirto jo puristettuun, jäähtyvään PLA:han.
Kaikissa aineistoissa havaitaan selvä lämpöjohtavuuden hyppy noin 60 °C:ssa. Tämä ilmiö on tyypillistä PLA:n lasittumiskohdalle. Lasittuminen merkitsee siirtymistä lasimaisesta tilasta yhä kumimaisempaan materiaalin tilaan ja vaikuttaa vastaavasti polymeerin molekyylien liikkuvuuteen ja siten sen lämmönsiirto-ominaisuuksiin.
Yhteenveto
Mittaustulokset osoittavat, että tulostussuunta vaikuttaa merkittävästi FDM-menetelmällä tulostetun PLA:n lämmönjohtavuuteen. Erityisesti pystysuoraan rakennettu näyte, jossa filamentti on sulanut pystysuoraan, osoittaa suurempaa lämmönjohtavuutta kuin vaakasuoraan tulostetut variantit.
LFA 717 HyperFlash®:n valovälähdysanalyysi mahdollistaa tällaisten suuntaan riippuvien lämpöfysikaalisten ominaisuuksien luotettavan karakterisoinnin. Tämän ansiosta voidaan kvantifioida lisäaineella valmistettujen materiaalien lämpökäyttäytymisessä esiintyviä prosessiin liittyviä eroja ja käyttää tuloksia tulostusparametrien, komponenttien geometrioiden ja valmistusstrategioiden optimointiin.