Einleitung
Additive Fertigung – insbesondere das Fused Deposition Modeling (FDM) – hat sich in den vergangenen Jahren zu einem weit verbreiteten Verfahren für die schnelle und flexible Herstellung polymerbasierter Bauteile entwickelt. Neben den mechanischen Eigenschaften rückt dabei zunehmend auch das thermische Verhalten der gedruckten Komponenten in den Fokus. Gerade bei Funktionsbauteilen, temperaturbeanspruchten Gehäusen, anwendungsnahen Prototypen oder Komponenten, die einer lokalen Wärmeentwicklung ausgesetzt sind, ist die Kenntnis der TemperaturleitfähigkeitDie Temperaturleitfähigkeit (a mit der Einheit mm2/s) ist eine materialabhängige Stoffeigenschaft zur Charakterisierung des instationären Wärmetransports. Sie gibt an, wie schnell ein Material auf eine Temperaturänderung reagiert.Temperaturleitfähigkeit entscheidend, um das Materialverhalten unter realen Einsatzbedingungen besser bewerten zu können.
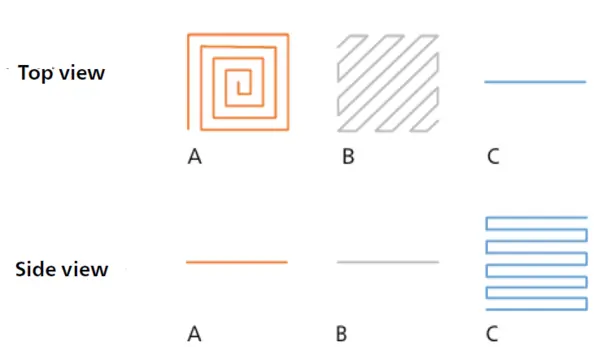
Polylactide (PLA) zählen zu den am häufigsten eingesetzten Materialien im FDM-3D-Druck (Abbildung 1). Aufgrund des schichtweisen Auftrags dieses Werkstoffs können sich jedoch richtungsabhängige thermophysikalische Eigenschaften für die Druckstruktur ergeben. Die Orientierung der Filamente, die Abkühlbedingungen sowie die Filamentverschmelzung zwischen benachbarten Strängen beeinflussen, wie schnell Wärme durch das gedruckte Bauteil transportiert wird.
Messaufgabe
In dieser Untersuchung wurde die TemperaturleitfähigkeitDie Temperaturleitfähigkeit (a mit der Einheit mm2/s) ist eine materialabhängige Stoffeigenschaft zur Charakterisierung des instationären Wärmetransports. Sie gibt an, wie schnell ein Material auf eine Temperaturänderung reagiert.Temperaturleitfähigkeit der oben gezeigten gedruckten PLA-Proben analysiert, die jeweils mit identischer Druckgeschwindigkeit, jedoch in unterschiedlichen Orientierungen gefertigt wurden. Ziel war es, den Einfluss der Druckorientierung und der daraus resultierenden Filamentanordnung auf die Wärmeausbreitung im Material zu untersuchen.
Die Proben wurden mit einer Druckgeschwindigkeit von 60 mm/s hergestellt. Zwei Varianten repräsentieren einzelne Filamentschichten, die flach direkt auf das Druckbett aufgebracht wurden – einmal mit linearer und einmal mit spiralförmiger Filamentführung. Eine dritte Probe wurde senkrecht zum Druckbett aufgebaut und weist eine vertikale Filamentverschmelzung auf.
Methode und Messbedingungen
Die Temperaturleitfähigkeit wurde mittels Light Flash Analyse (LFA) mit der NETZSCH LFA 717 HyperFlash® bestimmt. Bei der Flash-Methode wird die Vorderseite einer planparallelen Probe durch einen kurzen Energieimpuls erwärmt. Der daraus resultierende Temperaturanstieg auf der Probenrückseite wird berührungslos über einen Infrarotdetektor erfasst. Aus dem zeitlichen Verlauf dieses Signals wird die Temperaturleitfähigkeit der PLA-Probe berechnet.
Für die Auswertung wurde das Standardmodel* verwendet. Die wesentlichen Messbedingungen sind in Tabelle 1 zusammengefasst.
*Das Standardmodell betrachtet den zweidimensionalen Wärmeverlust (entlang der z-Achse und in radialer Richtung) ähnlich wie das frühere Cape-Lehman-Modell [1].
Tabelle 1: Messbedingungen
| Probe | Polylactid |
|---|---|
| Gerät | LFA 717 HyperFlash® |
| Detektor | MCT |
| Probenhalter | 4 Proben, quadratisch |
| Heizrate | 10 K/min |
| Temperaturbereich | -100 °C bis 125 °C |
| Probendimensionen | 10 mm x 10 mm x 0,9 mm |
Messergebnisse
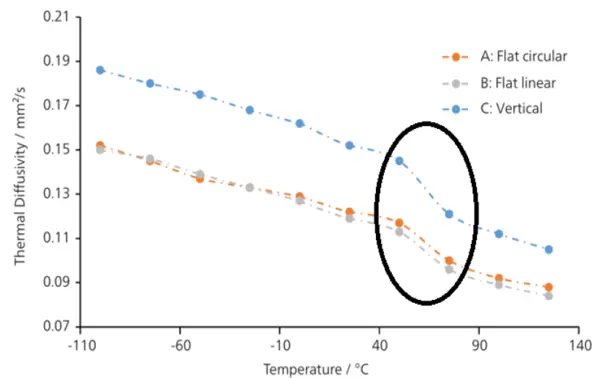
Die Temperaturleitfähigkeitskurven der drei PLA-Proben (Abbildung 2) zeigen im direkten Vergleich einen deutlichen Einfluss der Druckorientierung. Die horizontal auf das nicht beheizte Druckbett gedruckten Proben mit linearer bzw. spiralförmigen Filamentführung weisen vergleichbare Temperaturleitfähigkeiten auf. Die senkrecht gedruckte Probe mit vertikaler Filamentverschmelzung zeigt hingegen über den untersuchten Temperaturbereich hinweg höhere Werte.
Diese höhere Temperaturleitfähigkeit deutet auf eine effizientere Wärmeausbreitung entlang der vertikal verbundenen Filamentstruktur hin. Eine mögliche Ursache ist ein höherer Grad der Intrafilament- bzw. Zwischenfilamentverschmelzung, die durch die vertikale Schichtung und die Wärmeübertragung auf bereits extrudiertes, abkühlendes PLA begünstigt wird.
In allen Datensätzen ist im Bereich um ca. 60 °C ein deutlicher Sprung der Temperaturleitfähigkeit zu erkennen. Dieser Effekt ist charakteristisch für den Glasübergang von PLA. Der Übergang markiert den Wechsel von einem glasartigen in einen zunehmend gummiartigen Materialzustand und beeinflusst entsprechend die molekulare Beweglichkeit des Polymers und damit dessen Wärmetransporteigenschaften.
Zusammenfassung
Die Messergebnisse zeigen, dass die Druckorientierung einen signifikanten Einfluss auf die Temperaturleitfähigkeit von FDM-gedrucktem PLA besitzt. Insbesondere die senkrecht aufgebaute Probe mit vertikaler Filamentverschmelzung weist eine höhere Temperaturleitfähigkeit auf als die horizontal gedruckten Varianten.
Die Light Flash Analyse mit der LFA 717 HyperFlash® ermöglicht die zuverlässige Charakterisierung solcher orientierungsabhängigen thermophysikalischen Eigenschaften. Dadurch lassen sich prozessbedingte Unterschiede im thermischen Verhalten additiv gefertigter Werkstoffe quantifizieren und für die Optimierung von Druckparametern, Bauteilgeometrien und Fertigungsstrategien nutzen.
Introduction
Additive manufacturing – particularly fused deposition modeling (FDM) – has become a widely used technique for the fast and flexible production of polymer-based components. In addition to mechanical properties, the thermal behavior of printed parts is becoming increasingly important. Especially for functional components, thermally stressed housings, application-oriented prototypes or components exposed to local heat generation, knowledge of the thermal diffusivity is essential for evaluating the material behavior under real operating conditions.
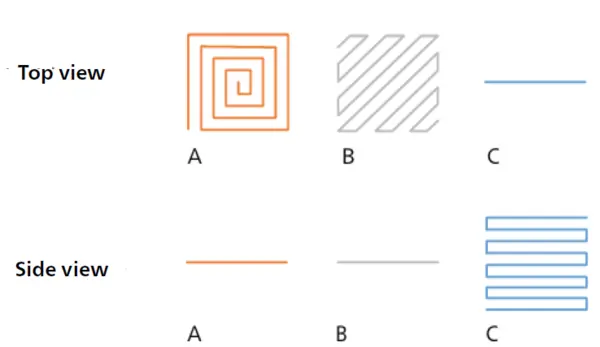
Polylactides (PLA) are among the most commonly used materials in FDM 3D printing. Due to the layer-by-layer deposition of this material, however, direction-dependent thermophysical properties may occur within the print structure. The orientation of the filaments, the cooling conditions and the fusion between adjacent strands influence how quickly heat is transported through the printed component.
Measurement Task
In this study, the thermal diffusivity of PLA samples printed as shown above was analyzed. The samples were manufactured at the same printing speed but in different orientations. The aim was to investigate the influence of print orientation and the resulting filament arrangement on heat propagation within the material.
The samples were printed at a speed of 60 mm/s. Two variants represent individual filament layers deposited flat directly onto the print bed – one with a linear and one with a spiral filament path. A third sample was built perpendicular to the print bed and exhibits vertical filament fusion.
Method and Measurement Conditions
The thermal diffusivity was determined by means of Light Flash Analysis (LFA) using the NETZSCH LFA 717 HyperFlash®. In the flash method, the front side of a plane-parallel sample is heated by a short energy pulse. The resulting temperature rise on the rear side of the sample is recorded contact-free by an infrared detector. The thermal diffusivity of the PLA sample is calculated from the time-dependent signal curve.
The Standard Model* was employed for the evaluation. The essential measurement conditions are summarized in Table 1.
*The Standard Model considers the two dimensional (z-axis and radial) heat loss similar to the former Cape-Lehman [1] model.
Table 1: Measurement Conditions
| Parameter | Setting |
|---|---|
| Sample | Polylactide (PLA) |
| Instrument | LFA 717 HyperFlash® |
| Detector | MCT |
| Sample holder | 4 samples, square |
| Heating rate | 10 K/min |
| Temperature range | -100°C to 125°C |
| Sample dimensions | 10 mm x 10 mm x 09 mm |
Measurement Results
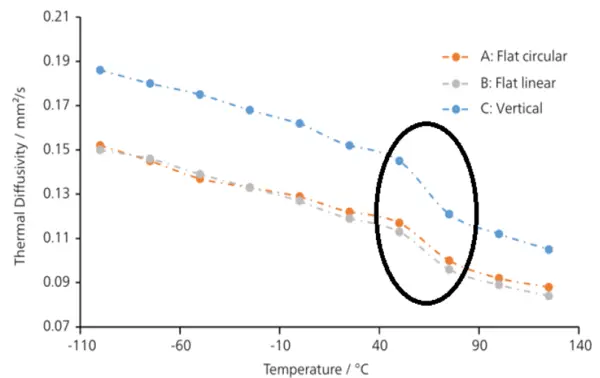
The direct comparison of the thermal diffusivity curves of the three PLA samples shows a clear influence of the print orientation. The samples printed horizontally on the unheated print bed with linear or spiral filament paths exhibit comparable thermal diffusivities. The vertically printed sample with vertical filament fusion, however, shows higher values over the temperature range investigated.
This higher thermal diffusivity indicates more efficient heat propagation along the vertically connected filament structure. One possible reason is a higher degree of intra- or interfilament fusion, promoted by the vertical layering and heat transfer to already extruded, cooling PLA.
In all data sets, a distinct jump in thermal diffusivity is observed at around 60°C. This effect is characteristic of the glass transition of PLA. The transition marks the change from a glassy to an increasingly rubber-like material state and correspondingly affects the molecular mobility of the polymer and thus its heat transport properties.
Summary
The measurement results show that the print orientation has a significant influence on the thermal diffusivity of FDM-printed PLA. In particular, the vertically built sample with vertical filament fusion exhibits higher thermal diffusivity than the horizontally printed variants.
Light Flash Analysis with the LFA 717 HyperFlash® enables reliable characterization of such orientation-dependent thermophysical properties. This makes it possible to quantify process-related differences in the thermal behavior of additively manufactured materials and use the results to optimize printing parameters, component geometries and manufacturing strategies.