はじめに
積層造形――特に溶融積層法(FDM)――は、ポリマー系部品を迅速かつ柔軟に製造するための技術として広く普及しています。 機械的特性に加え、造形部品の熱的挙動もますます重要になってきています。特に機能部品、熱応力を受けるハウジング、用途に特化した試作品、あるいは局所的な発熱にさらされる部品においては、実際の動作条件下での材料の挙動を評価するために、熱拡散率の把握が不可欠です。
ポリ乳酸(PLA)は、FDM 3D プリントにおいて最も一般的に使用される材料の一つです。しかし、この材料は層ごとに積層されるため、プリント構造内において方向依存性の熱物性が生じる可能性があります。 フィラメントの配向、冷却条件、および隣接するストランド間の融合は、プリントされた部品内での熱の伝達速度に影響を与えます。
測定課題
本研究では、前述のようにプリントされたPLA試料の熱拡散率を分析しました。試料は、同じプリント速度で製造されましたが、プリント方向は異なっていました。その目的は、プリント方向およびそれによるフィラメントの配列が、材料内部の熱伝播に及ぼす影響を調査することでした。
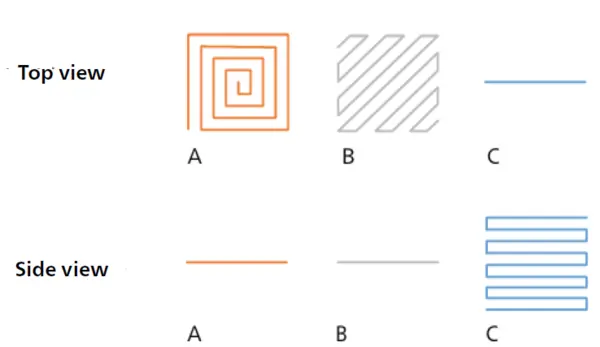
試料は60 mm/sの速度で印刷されました。2つのバリエーションは、印刷ベッド上に直接平らに積層された個々のフィラメント層を表しており、1つは直線状のフィラメント経路、もう1つは螺旋状のフィラメント経路となっています。3つ目の試料は印刷ベッドに対して垂直に構築されており、垂直方向のフィラメント融合が見られます。
方法および測定条件
熱拡散率は、NETZSCH (LFA 717 HyperFlash® )を用いたライトフラッシュ分析(LFA)により測定されました。フラッシュ法では、平面平行な試料の前面を短いエネルギーパルスで加熱します。その結果生じる試料裏面の温度上昇は、赤外線検出器によって非接触で記録されます。 PLA試料の熱拡散率は、時間依存性の信号曲線から算出されます。
評価には標準モデル*を採用しました。主な測定条件を表1にまとめました。
*標準モデルでは、以前のCape-Lehman [1] モデルと同様に、2次元(z軸および半径方向)の熱損失が考慮されています。
表1:測定条件
| パラメータ | 設定 |
|---|---|
| 試料 | ポリ乳酸(PLA) |
| 装置 | LFA 717 HyperFlash® |
| 検出器 | MCT |
| 試料ホルダー | 4試料、正方形 |
| 昇温速度 | 10 K/分 |
| 温度範囲 | -100°C ~ 125°C |
| 試料の寸法 | 10 mm × 10 mm × 09 mm |
測定結果
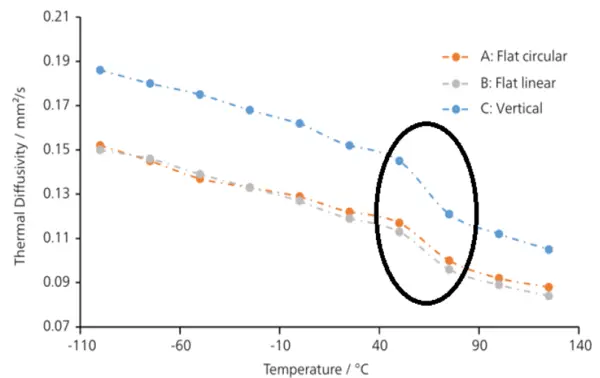
3つのPLA試料の熱拡散率曲線を直接比較すると、印刷方向が明らかに影響を与えていることがわかります。加熱されていないプリントベッド上で、直線または螺旋状のフィラメント経路で水平方向に印刷された試料は、同程度の熱拡散率を示しています。一方、垂直方向に印刷され、フィラメントが垂直方向に融合した試料は、調査対象の温度範囲全体にわたってより高い値を示しています。
この高い熱拡散率は、垂直に連結されたフィラメント構造に沿って、より効率的な熱伝播が行われていることを示しています。考えられる理由の一つとして、垂直な積層構造や、すでに押し出されて冷却中のPLAへの熱伝達によって促進される、フィラメント内またはフィラメント間の融合度が高まっていることが挙げられます。
すべてのデータセットにおいて、約60°Cで熱拡散率の明らかな跳ね上がりが観察されます。この現象は、PLAのガラス転移に特徴的なものです。この転移は、ガラス状の状態から次第にゴム状の材料状態への変化を示すものであり、それに応じてポリマーの分子移動度に影響を与え、ひいては熱輸送特性にも影響を及ぼします。
概要
測定結果によると、FDM方式でプリントされたPLAの熱拡散率には、プリント方向が大きな影響を及ぼすことが示されています。特に、フィラメントが垂直方向に溶融して積層された試料は、水平方向にプリントされた試料よりも高い熱拡散率を示しています。
LFA 717 HyperFlash® を用いたライトフラッシュ分析により、このような積層方向依存性の熱物性を確実に評価することが可能です。これにより、積層造形材料の熱的挙動におけるプロセス関連の差異を定量化し、その結果を活用して、印刷パラメータ、部品の形状、および製造戦略を最適化することが可能になります。