Bevezetés
Az additív gyártás – különösen a fúziós letapogatási modellezés (FDM) – széles körben elterjedt technikává vált a polimer alapú alkatrészek gyors és rugalmas gyártásában. A mechanikai tulajdonságok mellett a nyomtatott alkatrészek hőviselkedése is egyre nagyobb jelentőségre tesz szert. Különösen a funkcionális alkatrészek, a hőterhelésnek kitett burkolatok, az alkalmazásorientált prototípusok vagy a helyi hőtermelésnek kitett alkatrészek esetében elengedhetetlen a hőterjedési együttható ismerete az anyag viselkedésének valós üzemi körülmények közötti értékeléséhez.
A polilaktidok (PLA) az FDM 3D-nyomtatásban a leggyakrabban használt anyagok közé tartoznak. Az anyag rétegenkénti lerakódása miatt azonban a nyomtatott szerkezeten belül irányfüggő termofizikai tulajdonságok léphetnek fel. A szálak orientációja, a hűtési körülmények és a szomszédos szálak közötti összeolvadás befolyásolják, hogy milyen gyorsan terjed a hő a nyomtatott alkatrészen keresztül.
Mérési feladat
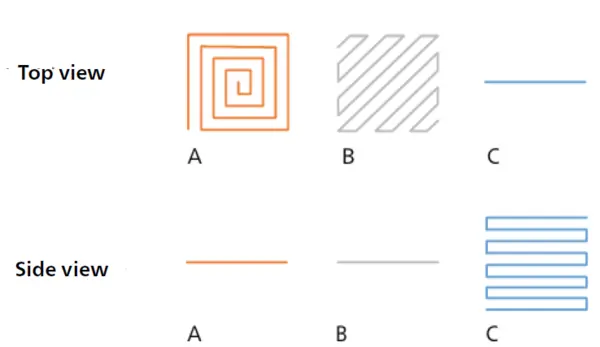
Ebben a tanulmányban a fentebb bemutatott módon nyomtatott PLA-minták hőterjedési együtthatóját elemeztük. A mintákat azonos nyomtatási sebességgel, de különböző tájolásokban állítottuk elő. A cél az volt, hogy megvizsgáljuk a nyomtatási tájolás és az abból adódó szálelrendezés hatását az anyagon belüli hőterjedésre.
A mintákat 60 mm/s sebességgel nyomtatták. Két változatban a szálrétegek laposan, közvetlenül a nyomtatóágyra kerültek – az egyikben lineáris, a másikban spirális szálpályával. A harmadik mintát a nyomtatóágyra merőlegesen építették fel, és vertikális szálolvasztást mutat.
Módszer és mérési feltételek
A hőterjedési együtthatót Light Flash Analysis (LFA) módszerrel határoztuk meg az NETZSCH LFA 717 HyperFlash® segítségével. A flash-módszer során egy sík-párhuzamos minta elülső oldalát egy rövid energiimpulzus melegíti fel. A minta hátsó oldalán bekövetkező hőmérséklet-emelkedést egy infravörös érzékelő érintésmentesen rögzíti. A PLA-minta hőterjedési együtthatóját az időfüggő jelszínből számítják ki.
Az értékeléshez a Standard Modellt* alkalmaztuk. A legfontosabb mérési feltételeket az 1. táblázat foglalja össze.
*A Standard Model a kétdimenziós (z-tengely és radiális) hőveszteséget a korábbi Cape-Lehman [1] modellhez hasonlóan veszi figyelembe.
1. táblázat: Mérési feltételek
| Paraméter | Beállítás |
|---|---|
| Minta | Polilaktid (PLA) |
| Mérőműszer | LFA 717 HyperFlash® |
| Detektor | MCT |
| Mintatartó | 4 minta, négyzet alakú |
| Fűtési sebesség | 10 K/perc |
| Hőmérséklet-tartomány | -100 °C – 125 °C |
| Mintaméretek | 10 mm x 10 mm x 0,9 mm |
Mérési eredmények
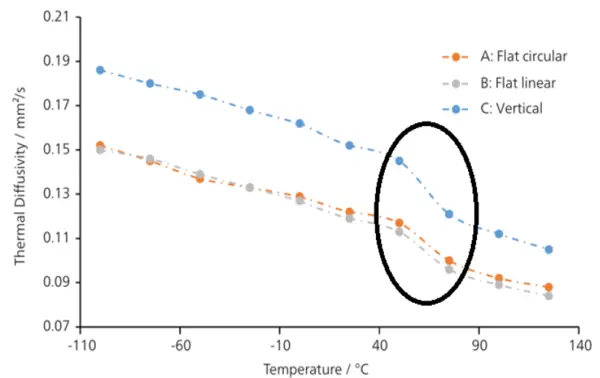
A három PLA-minta hőterjedési görbéinek közvetlen összehasonlítása egyértelműen rámutat a nyomtatási irány hatására. A fűtetlen nyomtatóágyon vízszintesen nyomtatott, lineáris vagy spirális szálpályával rendelkező minták hasonló hőterjedési értékeket mutatnak. A függőlegesen nyomtatott, függőleges szálolvasztással készült minta viszont a vizsgált hőmérsékleti tartományban magasabb értékeket mutat.
Ez a magasabb hőterjedési együttható a függőlegesen összekapcsolt szálszerkezet mentén történő hatékonyabb hőterjedésre utal. Ennek egyik lehetséges oka a szálakon belüli vagy szálak közötti magasabb fokú Olvadási hőmérsékletek és EnthalpiákEgy anyag fúziós entalpiája, más néven látens hő, annak az energiabevitelnek, jellemzően hőnek a mértéke, amely ahhoz szükséges, hogy egy anyag szilárd állapotból folyékony állapotba kerüljön. Egy anyag olvadáspontja az a hőmérséklet, amelyen szilárd (kristályos) állapotból folyékony (izotróp olvadék) állapotot vált.olvadás, amelyet elősegít a függőleges rétegezés és a már extrudált, lehűlő PLA-ba történő hőátadás.
Minden adatsorban a hőterjedési együtthatóban körülbelül 60 °C-on egy markáns ugrás figyelhető meg. Ez a jelenség a PLA üveges átmenetére jellemző. Az átmenet az üvegszerű anyagállapotból egy egyre inkább gumiszerű anyagállapotba való átmenetet jelzi, és ennek megfelelően befolyásolja a polimer molekuláris mobilitását, és így hőátadási tulajdonságait is.
Összefoglalás
A mérési eredmények azt mutatják, hogy a nyomtatási irány jelentős hatással van az FDM-nyomtatással előállított PLA hőterjedési együtthatójára. Különösen a függőleges irányban felépített, függőleges szálolvasztással készült minta mutat nagyobb hőterjedési együtthatót, mint a vízszintesen nyomtatott változatok.
A fényimpulzusos elemzés LFA 717 HyperFlash® segítségével megbízhatóan jellemezhetők az ilyen orientációfüggő termofizikai tulajdonságok. Ez lehetővé teszi az additív gyártással előállított anyagok hőviselkedésében fellelhető, a gyártási folyamattal összefüggő különbségek számszerűsítését, valamint az eredmények felhasználását a nyomtatási paraméterek, az alkatrészek geometriájának és a gyártási stratégiák optimalizálására.