22.02.2021 by Dr. Natalie Rudolph, Doreen Rapp
열역학적 해석을 이용한 선택적 레이저 소결 부품의 휨 예측
선택적 레이저 소결(SLS)에 사용되는 플라스틱은 다른 소재에 비해 열팽창이 더 큽니다. 따라서 제작 중과 사용 중 다양한 온도에서 SLS 부품의 치수가 어떻게 변하는지 파악하는 것이 중요합니다. 열팽창 계수가 높을수록 부품이 뒤틀리거나 말리고 잔류 응력이 축적되기 쉽습니다. 자세히 알아보세요!
이는 열팽창 계수가 높을수록 공정에서 아주 작은 온도 차이에도 큰 영향을 받기 때문입니다. 공정 중 열팽창 또는 오히려 수축은 재료의 열수축과 SLS에 자주 사용되는 반결정성 재료의 경우 결정화로 인한 수축에 따라 달라집니다. 결정화 수축의 양은 폴리머 구조 자체뿐만 아니라 냉각 온도에 따라 달라집니다. SLS 공정을 살펴보면 온도 구배는 불가피하며 냉각 속도는 small.
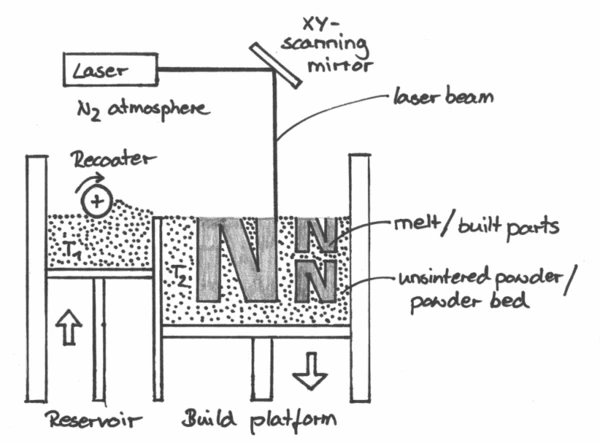
SLS 프로세스 원칙
SLS 공정에서는 빌드 플랫폼에 얇은 파우더 층을 도포하고 재료의 용융 온도 바로 아래까지 가열하는데, 이를 흔히 빌드 온도라고 합니다(회로도에 표시되지 않은 히터). 그런 다음 레이저가 첫 번째 레이어의 부품 형상의 단면을 추적하여 재료를 국부적으로 녹일 수 있는 충분한 에너지를 제공합니다. 전단력 없이 용융물이 뭉쳐서 균일한 용융 풀을 형성하려면 점도와 표면 장력이 낮아야 합니다. 주변 파우더는 단단하게 유지되고 용융된 형상의 모양을 유지합니다. 따라서 지지 구조가 필요하지 않습니다. 이는 파우더 베드에 있는 세 개의 N자형 빌드 파트에서 확인할 수 있습니다. 이제 빌드 플랫폼이 한 레이어 높이만큼 낮아져 다음 레이어를 위한 공간을 확보합니다. 스위퍼 또는 리코터 롤러가 표면을 가로질러 이동하면서 저장소에서 여분의 재료를 집어 올리고 다음 레이어를 만들기 위해 새롭고 차가운 파우더를 빌드 플랫폼 위에 쌓습니다. 다시 파우더를 가열하여 빌드 온도를 유지합니다. 이는 결정화를 방해하는 데 중요합니다. 전체 빌드 봉투는 노화의 영향을 줄이기 위해 질소 분위기에서 보관됩니다. 이러한 파우더 코팅과 레이저 용융의 공정 단계는 전체 부품이 제작될 때까지 계속해서 반복됩니다. 그런 다음 빌드 엔벨로프가 냉각되고 결정화가 시작되어 파트의 고형화 과정이 시작됩니다. 파트와 주변 파우더가 완전히 냉각되면 파트의 포장이 풀립니다.
SLS 프로세스에 사용되는 재료
이 공정에 처음 사용된 재료는 기계적 성능이 우수하고 침전을 통해 분말을 생성할 수 있는 PA12였습니다. 이를 통해 완벽한 구형에 가까운 분말이 생성되며, 이는 코팅 시 균일한 층을 만드는 데 필요합니다. 오늘날에도 여전히 SLS에 사용되는 모든 재료의 90~95%를 차지합니다. 그러나 최근에는 PEEK와 같은 고성능 소재, TPU와 같은 엘라스토머 소재, PP와 같은 일반 소재까지 점점 더 많은 소재가 이 공정에 적합해지고 있습니다. 대부분은 극저온 연삭으로 생산되며 원형 모양에서 다소 뚜렷한 편차를 보입니다 [1].
선택적 레이저 소결 및 기타 적층 제조 기술에 대한 자세한 기본 사항은 YouTube 채널에서 확인할 수 있습니다!
여기에서 폴리머 파우더 베드 융합에 대해 자세히 알아보세요!
성공적인 SLS 공정을 지원하는 열 분석 및 유변학
SLS 공정에 초점을 맞춘 연구 개발은 SLS용 신소재를 조사할 때 대상이 됩니다. 목표는 SLS에 대한 적합성을 결정하고, 공정 창을 정의하고, 풀 용융물의 형성을 분석하고, 필러가 분말과 완제품의 특성을 어떻게 변화시키는지 이해하는 것입니다. 다음 블로그 게시물에서는 열 분석 및 유변학 기기를 사용한 다양한 분석 방법을 통해 공정 윈도우 결정, 시차 주사 열량계(DSC)를 사용한 SLS 분말의 등온 결정화, SLS의 잔류 응력 및 뒤틀림 연구 등 주요 파라미터를 특성화할 수 있는 방법에 대해 알아보겠습니다.
출처
[1] Schmid, M. (2018): 플라스틱을 이용한 레이저 소결 - 기술, 공정 및 재료, 칼 한서 베를라그, 뮌헨.