22.02.2021 by Dr. Natalie Rudolph, Doreen Rapp
熱機械解析を用いた選択的レーザー焼結部品の反り評価
選択的レーザー焼結(SLS)で使用されるプラスチックは、他の材料と比較して熱膨張が大きい。そのため、SLS部品の寸法が、造形中や使用中に異なる温度でどのように変化するかを知ることが重要です。熱膨張係数が高いほど、部品に反りやカールが発生しやすくなり、残留応力が蓄積しやすくなります。詳細はこちら!
これは、熱膨張係数が高ければ高いほど、プロセス中のわずかな温度差の影響も大きくなるからである。プロセス中の熱膨張率というか熱収縮率は、材料の熱収縮率と、SLSでよく使われる半結晶材料の場合は結晶化による収縮率に依存する。結晶化収縮の量は、ポリマー構造そのものに依存するが、冷却温度にも依存する。SLSプロセスを見ると、温度勾配は避けられず、冷却速度はsmall 。
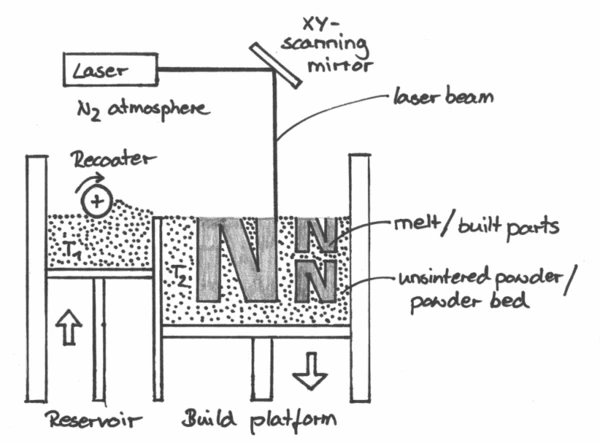
SLSプロセスの原理
SLSプロセスでは、ビルドプラットフォーム上に粉末の薄層を塗布し、材料の溶融温度(しばしばビルド温度と呼ばれる)ギリギリまで加熱する(模式図にはヒーターは示されていない)。次に、レーザーが第1層の部品形状の断面をトレースし、材料を局所的に溶融させるのに十分なエネルギーを与える。せん断力がないため、溶融物は粘度と表面張力が低く、合体して均一な溶融プールを形成する必要がある。周囲の粉末は固体のままであり、溶融形状の形状を維持する。したがって、支持構造は必要ない。このことは、パウダーベッドにある3つのN字型の造形部品からもわかります。これで、造形プラットフォームが1層分の高さだけ下がり、次の層のためのスペースができました。スイーパーまたはリコーター・ローラーが表面を横切って移動し、余分な材料をリザーバーから拾い上げ、次のレイヤーを形成するために、ビルド・プラットフォームの上に新しく冷たいパウダーを堆積させる。この場合も、パウダーは造形温度に保つために加熱される。これは結晶化を妨げるために重要である。製造工程全体は、経年劣化の影響を軽減するために窒素雰囲気に保たれる。粉末コーティングとレーザー溶融のこれらの工程は、部品全体が造形されるまで何度も繰り返される。その後、造形物が冷却され、結晶化、つまり部品の凝固プロセスが開始される。部品とその周囲の粉末が完全に冷却された後、部品は開梱される。
SLSプロセスで使用される材料
このプロセスで最初に使用された材料はPA12で、その優れた機械的性能と析出によって粉末を生成する能力を持っていたからである。これにより、コーティング時に均一な層を形成するのに必要な、完全な球形に近い形状の粉末が得られる。現在でもSLSで使用される材料の90~95%を占めている。しかし近年では、PEEKのような高性能材料、TPUのようなエラストマー材料、さらにはPPのような汎用材料など、より多くの材料がこのプロセスに適合している。これらのほとんどは、極低温粉砕によって製造され、多かれ少なかれ円形状からの顕著な偏差を示す[1]。
選択的レーザー焼結やその他の積層造形技術に関する基礎知識は、YouTubeチャンネルでご覧いただけます!
ポリマー粉末床融合についてはこちらをご覧ください!
SLSプロセスの成功を支える熱分析とレオロジー
SLS用の新材料を研究する際には、SLSプロセスに焦点を当てた研究開発が対象となる。その目的は、SLSへの適合性を判断し、プロセスウィンドウを定義し、プールメルトの形成を分析し、フィラーが粉末と完成部品の特性をどのように変化させるかを理解することです。以下のブログ記事では、示差走査熱量測定(DSC)によるプロセスウィンドウの決定やSLS粉末の等温結晶化、SLSにおける残留応力や反りの研究など、主要パラメータの特性評価を行うための熱分析装置やレオロジー装置を使用したさまざまな分析方法に光を当てます。
出典
[1] Schmid, M. (2018):Laser Sintering with Plastics - Technology, Processes and Materials, Carl Hanser Verlag, Munich.