مقدمة
يُعد «الانصهار على طبقة مسحوقية» (PBF)، الذي يُعرف غالبًا باسم «التلبيد الانتقائي بالليزر» (SLS)، إحدى تقنيات التصنيع الإضافي الأكثر استخدامًا لإنتاج الأجزاء البلاستيكية الهيكلية. ولا تتطلب هذه التقنية قوالب أو هياكل داعمة. علاوة على ذلك، فهي قادرة على إنتاج أشكال هندسية معقدة، وهياكل داخلية، وجدران رقيقة ذات خصائص ميكانيكية تضاهي الأجزاء المصبوبة بالحقن. وهذا يقصر دورة التطوير ويجعلها بديلاً للعديد من قطع العمل وحتى التجميعات الكاملة [1].
في عملية PBF، تُوضع طبقة رقيقة من المسحوق على منصة البناء ويتم تسخينها إلى درجة حرارة تقل قليلاً عن درجة انصهار المادة. بعد ذلك، يتتبع الليزر المقطع العرضي لشكل الجزء في الطبقة الأولى، موفراً طاقة كافية لإذابة المادة محلياً. ويبقى المسحوق المحيط صلباً ويحافظ على شكل الشكل المنصهر. الآن، يتم خفض منصة البناء بمقدار ارتفاع طبقة واحدة لإفساح المجال للطبقة التالية. تتحرك آلة الكنس عبر السطح وتضع مسحوقًا جديدًا وأبرد فوق منصة البناء لتشكيل الطبقة التالية. تتكرر خطوات العملية هذه المتمثلة في طلاء المسحوق والصهر بالليزر مرارًا وتكرارًا حتى يتم بناء القطعة بالكامل. عندها فقط يتم تبريد غلاف البناء، مما يؤدي إلى بدء عملية التبلور وبالتالي عملية تصلب الجزء. بعد أن يبرد الجزء تمامًا، يتم إخراجه من الغلاف. يمكن أن تستغرق العملية بأكملها ما يصل إلى 12 ساعة دون تبريد لاحق؛ وقد يحدث التبلور عند درجة حرارة ثابتة بعد مرور بعض الوقت. ولذلك، هناك حاجة إلى إجراء دراسات حول التبلور عند درجة حرارة ثابتة لتقييم هذا السلوك بالنسبة لمساحيق البوليمر المختارة، وبالتالي تأهيلها للاستخدام في تقنية PBF [2].
المواد
كانت المادة الأولى المستخدمة في هذه العملية هي البولي أميد 12 (PA12) نظرًا لأدائها الميكانيكي الجيد وقدرتها على إنتاج مساحيق عن طريق الترسيب. وينتج عن ذلك مسحوق ذو شكل كروي شبه مثالي، وهو أمر ضروري لتكوين طبقة متجانسة أثناء الطلاء.
تجريبي
فيما يلي بروتوكول نموذجي لإجراء قياسات التبلور عند درجة حرارة ثابتة لمادة PA12:
- الخطوة 1: تم تسخين العينة من درجة حرارة الغرفة إلى ما فوق درجة الانصهار عند 200 درجة مئوية بمعدل 20 كلفن/دقيقة. وتم إبقاؤها عند هذه الدرجة لمدة دقيقة واحدة لمسح تاريخ العينة.
- الخطوة 2: ثم تم تبريدها بسرعة إلى درجات الحرارة المتساوية (168 درجة مئوية، 167 درجة مئوية، 166 درجة مئوية، 165 درجة مئوية، 164 درجة مئوية، 163 درجة مئوية، 162 درجة مئوية) باستخدام معدل تبريد عالٍ يبلغ 125 كلفن/دقيقة لمنع عمليات إعادة التنظيم التي تحدث مع مادة PA12 عند معدلات التبريد البطيئة. تعد كل من القدرة على تحقيق معدل تبريد سريع مع أحجام عينات منتظمة والقدرة على التحكم الدقيق في درجة الحرارة من ميزات جهاز DSC 300 Caliris® المزود بوحدة P-Module من شركة NETZSCH ، وهي ميزات ذات قيمة بالغة لهذا التحليل.
- الخطوة 3: بعد ذلك، تم إبقاء العينة عند درجة الحرارة الثابتة لمدة 30 دقيقة لدراسة عملية التبلور.
- الخطوة 4: يمكن بعد ذلك تبريد العينة أو إعادة تسخينها حتى 200 درجة مئوية بمعدل 10 كلفن/دقيقة (كما تم هنا) للحصول على الصورة الكاملة ومراقبة سلوك الانصهار بعد خطوة التبلور عند درجة حرارة ثابتة.
يتم تلخيص جميع شروط القياس الأخرى في الجدول 1.
الجدول 1: شروط القياس
| الوعاء | Concavus® ألومنيوم، غير مثقوب |
|---|---|
| وزن العينة | 5 ملغ |
| البيئة | N2 |
| معدل تدفق الغاز | 250 مل/دقيقة |
| درجات الحرارة | 25 درجة مئوية → 200 درجة مئوية (20 كلفن/دقيقة)، ثابت لمدة 1 دقيقة، 200 درجة مئوية → 165 درجة مئوية (125 كلفن/دقيقة)، ثابتة لمدة 30 دقيقة، 165 درجة مئوية → 200 درجة مئوية (10 كلفن/دقيقة)، التبريد |
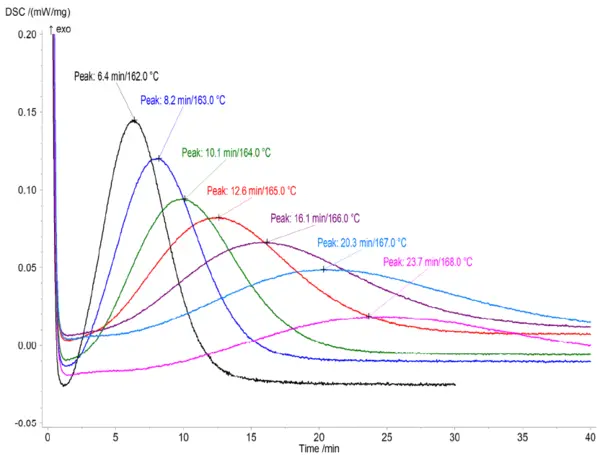
يوضح الشكل 1 سلوك التبلور عند درجة حرارة ثابتة في درجات حرارة مختلفة تتراوح من 162 درجة مئوية إلى 168 درجة مئوية، أي مباشرةً تحت درجة حرارة غلاف البناء. ويتم تحليل درجة حرارة ذروة التبلور،tmax، في برنامج Proteus® باعتبارها ذروة المنحنى بدءًا من بداية الخطوة ذات درجة الحرارة الثابتة.
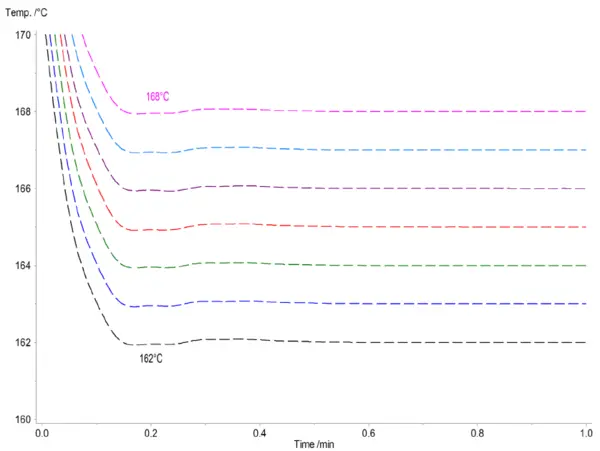
يوضح الشكل 2 المنحنى الحراري المعياري المقابل للجزء المتساوي الحرارة. وقد تم الوصول إلى درجات الحرارة المتساوية بعد حوالي 0.2 دقيقة من بدء هذا الجزء. وحتى عند معدلات التبريد العالية هذه التي تبلغ 125 كلفن/دقيقة، لا يتجاوز التجاوز الحراري ± 0.1 كلفن إلا في أقل من 30 ثانية.
تُبرز هذه النتائج أنه حتى عند درجة حرارة غلاف البناء النموذجية البالغة 168 درجة مئوية لمادة PA12، تبدأ عملية التبلور بعد حوالي دقيقة واحدة من بداية الجزء المتساوي الحرارة (الشكل 1) وتصل إلى ذروتها بعد 23.7 دقيقة. وفي حين سيتم إعادة تسخين الطبقات العليا إلى درجة أقرب إلى درجة الانصهار مع كل طبقة إضافية، يصبح من الواضح أن الطبقات السفلية ستبقى في النهاية عند 168 درجة مئوية أو قد تبرد أكثر من ذلك. وبالتالي، نظرًا لطول مدة البناء التي تستغرق عادةً عدة ساعات، ستحدث عملية التبلور ويجب أخذها في الاعتبار.
ولفهم معدل التبلور بشكل أعمق كدالة للزمن ودرجة الحرارة، وكذلك لنمذجة العملية – على سبيل المثال، لتحديد الانحراف أو تراكم الإجهاد المتبقي – يمكن دراسة حركيات التبلور. وتستند النمذجة الحركية لمعدل التبلور إلى بيانات التحليل الحراري التفاضلي (DSC) عند درجة حرارة ثابتة هذه.
التحليل الحركي
أُجري التحليل الحركي باستخدام برنامج NETZSCH Kinetics Neo [5]. وقد قدم البرنامج نموذجًا حركيًا واحدًا يعتمد على الزمن ودرجة الحرارة، قادرًا على وصف جميع المنحنيات التجريبية عند درجات حرارة مختلفة. ويحسب هذا النموذج معدل التبلور من خلال المعادلة الحركية التالية:
حيث
حيث f(α) هي علاقة معدل التبلور بدرجة التبلور الحالية، α
K(T) هو التبعية بين معدل التبلور ودرجة الحرارة.
في التحليل المتساوي الحرارة للتبلور، يُعبَّر عن التبعية الأولى عادةً بمعادلة أفرامي، التي تمثل معدل تكوين نوى التبلور.
النسخة الموسعة من معادلة أفرامي هي معادلة سيستاك-بيرغرين. وتُستخدم هذه المعادلة الموسعة في التحليل الحالي لأنها تتوافق بشكل أفضل مع البيانات التجريبية:
التعبير K(T) في المعادلة (1) هو علاقة أرهينيوس الشكلية كدالة لدرجة الحرارة، مع وجود معامل ما قبل الأس A وطاقة التنشيط الظاهرية E:
يُظهر هذا النموذج الحركي (المعادلات 1 و3 و4) مدى ارتباط معدل التبلور الحالي بالدرجة الحرارة ودرجة التبلور الحالية. وتحتوي المعادلات على معلمات حركية مجهولة، يقوم البرنامج بتحديدها من أجل إيجاد أفضل مطابقة للمنحنيات التجريبية.
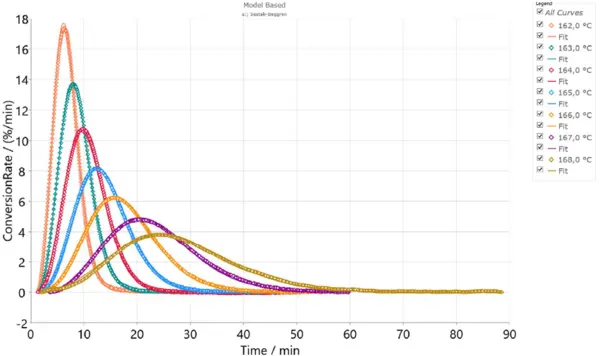
وعندما يتم إجراء هذا التحليل الحركي في وقت واحد في ظل ظروف درجات حرارة مختلفة لجميع التجارب المتساوية الحرارة باستخدام المعلمات المثلى، فإن هناك توافقًا جيدًا جدًّا بين التجربة والمحاكاة بقيمةR² = 0.998. وفي الشكل 3، تمثل النقاط البيانات التجريبية، بينما تُظهر الخطوط المتصلة المحاكاة وفقًا للمعادلات 1 و3 و4.
يختلف معدل التبلور عن التفاعلات الكيميائية من حيث اعتماده على درجة الحرارة. تكون التفاعلات الكيميائية أسرع عند درجات حرارة أعلى. ومع ذلك، فإن زيادة درجة الحرارة للتبلور تؤدي إلى انخفاض التبريد الزائد، وبالتالي إلى معدل تبلور أبطأ. يعرض الشكل 3 أبطأ عملية تبلور عند أعلى درجة حرارة تبلغ 168 درجة مئوية، وأسرع عملية تبلور عند أدنى درجة حرارة تبلغ 162 درجة مئوية.
يؤدي هذا الاتجاه العكسي لدرجة الحرارة في عملية التبلور إلى ظهور طاقة تنشيط ظاهرية سالبة في النماذج الحركية للتبلور عند درجة حرارة ثابتة، وهو ما ورد في الأدبيات العلمية وكذلك في معايير ASTM [4]. وترد المعلمات الحركية لنموذج سيستاك-بيرغرين ذات طاقة التنشيط الظاهرية السالبة في الجدول 2.
الجدول 2: المعلمات الحركية لتبلور PA 12 في ظل شروط نموذج سيستاك-بيرغرين
| طاقة التنشيط | -406.549 كيلوجول/مول |
|---|---|
| لوغاريتم (PreExp) | -50.900 لوغ (1/ث) |
| رتبة التفاعل n | 0.942 |
| رتبة التحفيز التلقائي | 0.528 |
| رتبة اللوغاريتم q | 0.133 |
محاكاة تبلور مادة PA12 في عمليات التصنيع بالطباعة بالليزر (PBF)
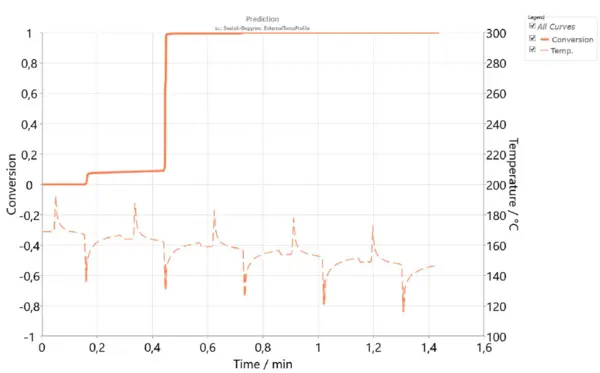
يعمل هذا النموذج الوحيد الآن مع درجات حرارة مختلفة تتراوح بين 162 و168 درجة مئوية. وبالتالي، يمكن استخدامه لمحاكاة عملية التبلور في عملية الطباعة بالبلاستيك المذاب (PBF) ضمن نطاق درجات الحرارة المحدد. وقد تم قياس منحنى درجة الحرارة لسطح المسحوق على مدار الدورة. وبذلك يمكننا إجراء محاكاة لعملية التبلور لهذه الطبقة من المسحوق. ويمكن افتراض أن كل طبقة سفلية لها منحنى درجة حرارة مشابه، ولكن بدرجات حرارة أقل قليلاً بسبب تطبيق المسحوق على كل طبقة. وبالتالي، يمكن محاكاة عملية التبلور لطبقة واحدة خلال عدة دورات ليزر. يعرض الشكل 4 محاكاة لدرجة التبلور على مدار 5 دورات، حيث تم تخفيض درجة حرارة الطبقة الحالية بمقدار 2 كلفن في كل دورة جديدة، وذلك لأن موقعها يتحول نحو مستوى أدنى.
ونلاحظ أن طبقة واحدة لا يمكن أن تتبلور تمامًا خلال المدة الزمنية المحددة لدورة واحدة، عندما تكون هذه الطبقة فوق طبقة المسحوق. ومع ذلك، يستمر التبلور طوال عملية PBF، حيث تنتج كل دورة طبقات إضافية. يُعد التبلور خلال عدة دورات إحدى مزايا تقنية PBF، حيث يتمتع الكائن ثلاثي الأبعاد الناتج بترابط قوي جدًّا بين الطبقات وخصائص ميكانيكية متناحية في جميع الاتجاهات، مثل الصلابة وقوة الشد والاستطالة [3].
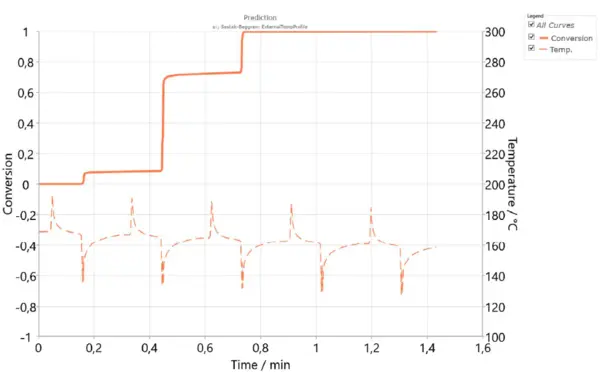
ومع ذلك، إذا زاد سمك طبقة المسحوق، فسيزداد الفرق في درجة الحرارة بين الطبقات. وقد يحدث هذا أثناء عملية التلبيد عالية السرعة. وتُظهر المحاكاة التي شملت 5 دورات بفارق درجة حرارة قدره 5 كلفن (الشكل 5) أن عملية التبلور الرئيسية قد اكتملت بالفعل خلال الدورة الثانية، في حين أن الطبقة الثالثة أصبحت صلبة بالفعل. قد يكون هذا التبلور غير المتزامن هو السبب وراء الإجهادات الميكانيكية أو الالتواء أو الانحناء في العينة بسبب انكماشها أثناء عملية التلبيد بالبلازما (PBF). بالإضافة إلى ذلك، قد يؤدي استخدام طبقات مسحوق سميكة إلى تقليل التناظر في المادة النهائية.
الخلاصة
يُعد الجمع بين NETZSCH Kinetics Neo وجهاز DSC NETZSCH طريقة فعالة لدراسة معدل تبلور البوليمرات ومحاكاة سلوكها في العمليات الصناعية المعقدة مثل الطباعة ثلاثية الأبعاد باستخدام تقنية انصهار طبقة المسحوق (PBF). ويُعد هذا الأمر ذا قيمة بالغة في البحث عن الظروف الحرارية المثلى للمواد الجديدة التي سيتم استخدامها في عمليات التصنيع الإضافي باستخدام تقنية انصهار طبقة المسحوق.