Bevezetés
A porágyas fúziós eljárás (PBF), amelyet gyakran szelektív lézeres szinterelésnek (SLS) is neveznek, a szerkezeti műanyag alkatrészek gyártásához leggyakrabban alkalmazott additív gyártási technológiák egyike. Nem igényel öntőformákat vagy támasztószerkezeteket. Ezen felül képes összetett geometriák, belső szerkezetek és vékony falak előállítására, amelyek mechanikai tulajdonságai összehasonlíthatók a fröccsöntött alkatrészekével. Ez lerövidíti a fejlesztési ciklust, és számos munkadarab, sőt akár teljes szerelvények esetében is alternatívává teszi a technológiát [1].
A PBF-folyamat során egy vékony porréteget visznek fel a nyomtatóplatformra, és az anyag olvadáspontjának közvetlenül alatti hőmérsékletre hevítik. Ezután egy lézer követi az első réteg alkatrészgeometriájának keresztmetszetét, elegendő energiát biztosítva az anyag helyi megolvasztásához. A környező por szilárd állapotban marad, és megtartja az olvadt geometria alakját. Ezután a nyomtatóplatformot egy réteg magasságnyival leengedik, helyet teremtve a következő rétegnek. Egy takarítófej halad át a felületen, és új, hidegebb port helyez el a nyomtatóplatform tetején a következő réteg kialakításához. A porbevonat és a lézeres megolvasztás ezen folyamatlépéseit addig ismételik, amíg az egész alkatrész elkészül. Csak ezután hűtik le a nyomtatási teret, ami elindítja a kristályosodást, és így az alkatrész megszilárdulását. Miután az alkatrész teljesen lehűlt, kicsomagolják. A teljes folyamat hűtés nélkül akár 12 óráig is eltarthat; egy idő után IzotermikusAz ellenőrzött és állandó hőmérsékleten végzett vizsgálatokat izotermikusnak nevezzük.izotermikus KristályosodásA kristályosodás a kristályok kialakulása és növekedése során végbemenő fizikai folyamat. E folyamat során kristályosodási hő szabadul fel.kristályosodás léphet fel. Ezért IzotermikusAz ellenőrzött és állandó hőmérsékleten végzett vizsgálatokat izotermikusnak nevezzük.izotermikus kristályosodási vizsgálatokra van szükség a kiválasztott polimer porok ezen viselkedésének értékeléséhez, és így azok PBF-re való alkalmasságának megállapításához [2].
Anyag
Ebben a folyamatban az elsőként alkalmazott anyag a poliamid 12 (PA12) volt, mivel jó mechanikai tulajdonságokkal rendelkezik, és kicsapásos eljárással porrá alakítható. Ezzel szinte tökéletesen gömb alakú por állítható elő, ami elengedhetetlen az egyenletes bevonatréteg kialakításához.
Kísérleti
Az alábbiakban bemutatunk egy tipikus eljárást a PA12 IzotermikusAz ellenőrzött és állandó hőmérsékleten végzett vizsgálatokat izotermikusnak nevezzük.izotermikus KristályosodásA kristályosodás a kristályok kialakulása és növekedése során végbemenő fizikai folyamat. E folyamat során kristályosodási hő szabadul fel.kristályosodásának méréséhez:
- 1. lépés: A mintát szobahőmérsékletről 200 °C-ra, azaz az Olvadási hőmérsékletek és EnthalpiákEgy anyag fúziós entalpiája, más néven látens hő, annak az energiabevitelnek, jellemzően hőnek a mértéke, amely ahhoz szükséges, hogy egy anyag szilárd állapotból folyékony állapotba kerüljön. Egy anyag olvadáspontja az a hőmérséklet, amelyen szilárd (kristályos) állapotból folyékony (izotróp olvadék) állapotot vált.olvadáspont fölé, 20 K/perc sebességgel melegítettük. A mintát egy percig ezen a hőmérsékleten tartottuk a korábbi hőmérsékleti történet törlése érdekében.
- 2. lépés: Ezután a mintát gyorsan lehűtötték az IzotermikusAz ellenőrzött és állandó hőmérsékleten végzett vizsgálatokat izotermikusnak nevezzük.izotermikus hőmérsékleti lépcsőkre (168 °C, 167 °C, 166 °C, 165 °C, 164 °C, 163 °C, 162 °C) lépcsőkre, 125 K/min magas hűtési sebességgel, hogy elkerüljük a PA12-nél lassú hűtési sebesség mellett bekövetkező átrendeződési folyamatokat. Mind a szabályos méretű mintákkal elérhető gyors hűtési sebesség, mind a hőmérséklet pontos szabályozásának képessége olyan jellemzői az NETZSCH DSC 300 Caliris® készüléknek (P-modullal), amelyek rendkívül értékesek ezen elemzés szempontjából.
- 3. lépés: Ezután a mintát 30 percig IzotermikusAz ellenőrzött és állandó hőmérsékleten végzett vizsgálatokat izotermikusnak nevezzük.izotermikus hőmérsékleten tartottuk a kristályosodási folyamat vizsgálata érdekében.
- 4. lépés: Ezután a mintát lehűthetjük, vagy (ahogyan itt is tettük) 10 K/min sebességgel visszamelegíthetjük 200 °C-ra, hogy teljes képet kapjunk, és megfigyelhessük az IzotermikusAz ellenőrzött és állandó hőmérsékleten végzett vizsgálatokat izotermikusnak nevezzük.izotermikus kristályosodási lépés utáni olvadási viselkedést.
Az összes többi mérési feltételt az 1. táblázat foglalja össze.
1. táblázat: Mérési feltételek
| Pan | Concavus® Al, lyuk nélkül |
|---|---|
| A minta tömege | 5 mg |
| Környezet | N2 |
| Gázáramlás | 250 ml/perc |
| Hőmérséklet-lépések | 25 °C → 200 °C (20 K/perc), 1 percig állandó, 200 °C → 165 °C (125 K/perc), állandó hőmérséklet 30 percig, 165 °C → 200 °C (10 K/perc), lehűtés |
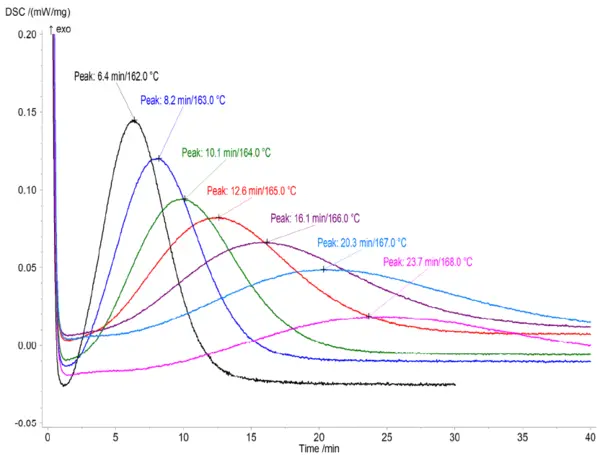
Az 1. ábra az IzotermikusAz ellenőrzött és állandó hőmérsékleten végzett vizsgálatokat izotermikusnak nevezzük.izotermikus kristályosodási viselkedést mutatja különböző hőmérsékleteken, 162 °C-tól 168 °C-ig, közvetlenül a nyomtatási tartomány hőmérséklete alatt. A kristályosodási csúcshőmérsékletet (tmax) az „ Proteus® ” szoftverben az IzotermikusAz ellenőrzött és állandó hőmérsékleten végzett vizsgálatokat izotermikusnak nevezzük.izotermikus szakasz kezdetétől számított görbe csúcsaként határozzák meg.
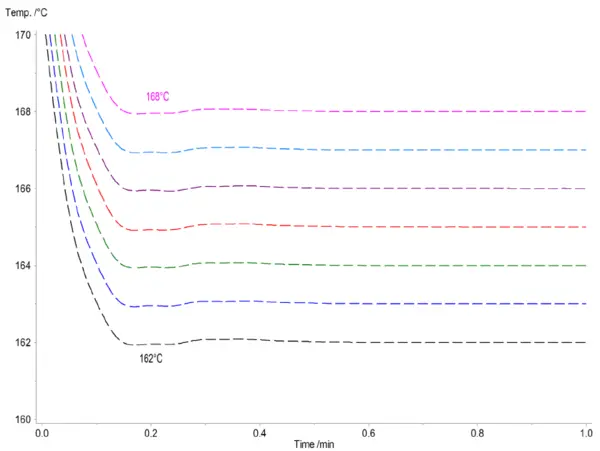
A 2. ábra az IzotermikusAz ellenőrzött és állandó hőmérsékleten végzett vizsgálatokat izotermikusnak nevezzük.izotermikus szakasz megfelelő normalizált hőmérsékleti profilját mutatja. Az izotermikus hőmérsékleteket a szakasz kezdetétől számított körülbelül 0,2 perc múlva érték el. Még ilyen magas, 125 K/perc hűtési sebesség mellett is a hőmérséklet kevesebb mint 30 másodperc alatt csupán ± 0,1 K-val lépte túl a célértéket.
Ezek az eredmények rávilágítanak arra, hogy még a PA12 esetében jellemző 168 °C-os építési hőmérsékleten is a KristályosodásA kristályosodás a kristályok kialakulása és növekedése során végbemenő fizikai folyamat. E folyamat során kristályosodási hő szabadul fel.kristályosodás az izotermikus szakasz kezdetétől számított körülbelül 1 perc után megkezdődik (1. ábra), és 23,7 perc után éri el csúcspontját. Míg a felső rétegek minden további réteggel az olvadási hőmérséklethez közelebb kerülnek, nyilvánvalóvá válik, hogy az alsó rétegek végül 168 °C-on maradnak, vagy akár tovább is lehűlhetnek. Így, tekintettel a jellemzően több órás hosszú nyomtatási időre, a KristályosodásA kristályosodás a kristályok kialakulása és növekedése során végbemenő fizikai folyamat. E folyamat során kristályosodási hő szabadul fel.kristályosodás bekövetkezik, és ezt figyelembe kell venni.
A kristályosodási sebesség idő- és hőmérsékletfüggésének jobb megértése, valamint a folyamat modellezése érdekében – például a deformáció vagy a maradékfeszültség felhalmozódásának meghatározása céljából – tanulmányozható a KristályosodásA kristályosodás a kristályok kialakulása és növekedése során végbemenő fizikai folyamat. E folyamat során kristályosodási hő szabadul fel.kristályosodás kinetikája. A kristályosodási sebesség kinetikai modellezése ezeken az izotermikus DSC-adatokon alapul.
Kinetikai elemzés
A kinetikai elemzést az NETZSCH Kinetics Neo szoftver segítségével végeztük el [5]. A szoftver egy, az időtől és a hőmérséklettől függő kinetikai modellt állított elő, amely képes leírni az összes kísérleti görbét különböző hőmérsékleteken. Ez a modell a következő kinetikai egyenlettel számítja ki a kristályosodási sebességet:
Ahol
f(α) a kristályosodási sebesség függése a jelenlegi kristályosodási foktól, α
K(T) a kristályosodási sebesség hőmérséklettől való függése.
A kristályosodás izotermikus elemzésében az első függést jellemzően az Avrami-egyenlet fejezi ki, amely a kristályosodási magképződési sebességet írja le.
Az Avrami-egyenlet kiterjesztett változata a Sestak–Berggren-egyenlet. Ezt a kiterjesztett egyenletet használjuk a jelenlegi elemzésben, mivel jobban illeszkedik a kísérleti adatokhoz:
Az 1. egyenletben szereplő K(T) kifejezés egy formális Arrhenius-függvény, amely a hőmérséklet függvénye, előexponenssel (A) és látszólagos aktivációs energiával (E):
Ez a kinetikai modell (1., 3. és 4. egyenletek) bemutatja az aktuális kristályosodási sebesség hőmérséklettől és az aktuális kristályosodási foktól való függését. Az egyenletek ismeretlen kinetikai paramétereket tartalmaznak, amelyeket a szoftver határoz meg a kísérleti görbékhez legjobban illeszkedő illesztés meghatározása érdekében.
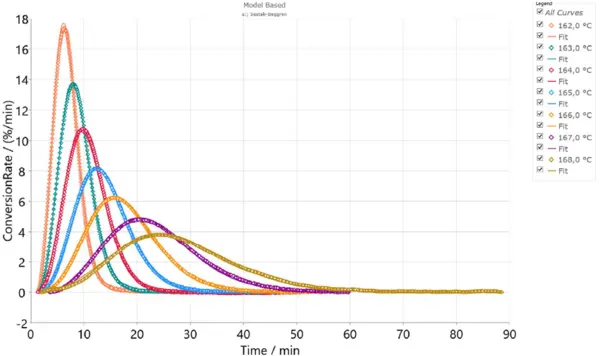
Ha ezt a kinetikai elemzést az összes izotermikus kísérlet különböző hőmérsékleti feltételei mellett, optimális paraméterekkel egyszerre végezzük el, akkor a kísérlet és a szimuláció között nagyon jó egyezés lesz,R2 = 0,998 értékkel. A 3. ábrán a pontok a kísérleti adatokat, a folytonos vonalak pedig az 1., 3. és 4. egyenletek szerinti szimulációt jelzik.
A kristályosodás sebessége a hőmérséklettől való függése tekintetében különbözik a kémiai reakcióktól. A kémiai reakciók magasabb hőmérsékleten gyorsabbak. A kristályosodás esetében azonban a hőmérséklet emelése alacsonyabb túlhűtést eredményez, és így lassabb kristályosodási sebességet. A 3. ábra a leglassabb kristályosodást a legmagasabb, 168 °C-os hőmérsékleten, a leggyorsabbat pedig a legalacsonyabb, 162 °C-os hőmérsékleten mutatja.
A kristályosodásnak ez a hőmérséklet-irányú inverz viselkedése negatív látszólagos aktiválási energiát eredményez az izotermikus kristályosodásra vonatkozó kinetikai modellekben, ami a szakirodalomban és az ASTM-szabványokban is szerepel [4]. A negatív látszólagos aktiválási energiával rendelkező Sestak–Berggren-modell kinetikai paramétereit a 2. táblázat tartalmazza.
2. táblázat: A PA 12 kristályosodásának kinetikai paraméterei a Sestak–Berggren-modell feltételei szerint
| Aktiválási energia | -406,549 kJ/mol |
|---|---|
| Log (PreExp) | -50,900 Log (1/s) |
| Reakciórend n | 0,942 |
| Autokatalízis-rend | 0,528 |
| LogOrder q | 0,133 |
A PA12 kristályosodásának szimulációi PBF-folyamatokban
Ez az egyetlen modell most már 162 és 168 °C közötti különböző hőmérsékletek esetén is működik. Ezért felhasználható a PBF-folyamatban a kristályosodás szimulálására a hőmérsékleti tartományon belül. A porfelület hőmérsékleti profilját a ciklus teljes időtartama alatt megmértük. Ezután elvégezhetjük a kristályosodási folyamat szimulációját erre a porrétegre vonatkozóan. Feltételezhető, hogy minden alatta lévő réteg hasonló hőmérsékleti profillal rendelkezik, azonban a porrétegek felvitele miatt a hőmérséklet minden réteg esetében kissé alacsonyabb. Így szimulálható egy réteg kristályosodási folyamata több lézerciklus során. A 4. ábra az 5 cikluson át tartó kristályosodási fok szimulációját mutatja, ahol minden új ciklusnál az aktuális réteg hőmérsékletét 2 K-val csökkentettük, mivel pozíciója alacsonyabb szintre tolódik.
Látható, hogy egy réteg nem tud teljesen kikristályosodni egy ciklus időkorlátjai alatt, amikor ez a réteg a porágy tetején helyezkedik el. A kristályosodás azonban a PBF-folyamat során végig folytatódik, mivel minden ciklus további rétegeket hoz létre. A több cikluson át tartó kristályosodás a PBF egyik előnye, mivel így a kapott 3D-objektum rétegek közötti tapadása nagyon erős, és minden irányban izotrop mechanikai tulajdonságokkal rendelkezik, mint például a keménység, a szakítószilárdság és a nyúlás [3].
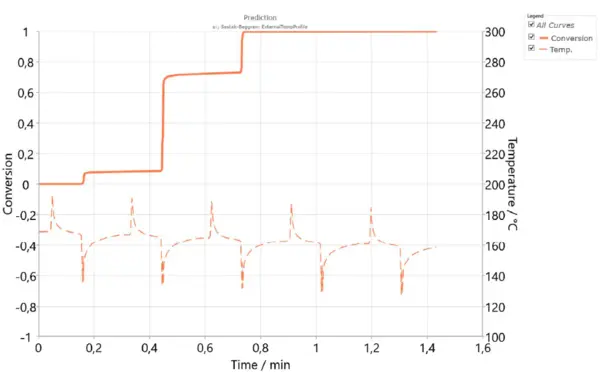
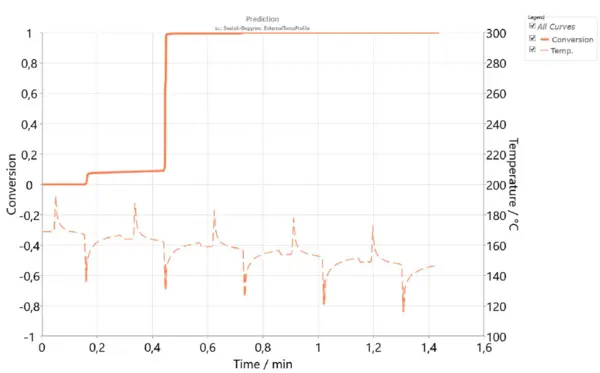
Ha azonban a porréteg vastagságát növeljük, akkor a rétegek közötti hőmérséklet-különbség nagyobb lesz. Ez nagy sebességű szinterelés során fordulhat elő. Az 5 K hőmérséklet-különbséggel végzett, 5 ciklusra kiterjedő szimuláció (5. ábra) azt mutatja, hogy a fő kristályosodás már a második ciklus során befejeződik, miközben a harmadik réteg már megszilárdult. Ez az aszinkron kristályosodás lehet az oka a mintában fellépő mechanikai feszültségeknek, a deformációnak vagy a hullámzásnak, mivel a PBF-folyamat során a minta zsugorodik. Ezen felül a vastag porrétegek használata csökkentheti a végső anyag izotropiáját.
Következtetés
A NETZSCH Kinetics Neo és a NETZSCH DSC-mérőműszer kombinációja hatékony módszer a polimerek kristályosodási sebességének vizsgálatára, és szimulálja azok viselkedését olyan összetett ipari folyamatok során, mint például a PBF-technológiával történő 3D-nyomtatás. Ez rendkívül értékes segítséget nyújt az optimális hőmérsékleti feltételek meghatározásában azoknak az új anyagoknak az esetében, amelyeket a porágyas fúziós (PBF) additív gyártási folyamatokban fognak felhasználni.