Введение
Технология плавления порошкового слоя (PBF), часто называемая селективным лазерным спеканием (SLS), является одной из наиболее широко используемых технологий аддитивного производства для изготовления несущих пластиковых деталей. Она не требует использования форм или опорных конструкций. Кроме того, она позволяет изготавливать детали сложной геометрии, с внутренними структурами и тонкими стенками, механические свойства которых сопоставимы со свойствами деталей, изготовленных методом литья под давлением. Это сокращает цикл разработки и делает данную технологию альтернативой для изготовления многих заготовок и даже целых сборок [1].
В процессе PBF на платформу для печати наносится тонкий слой порошка, который нагревается до температуры, чуть ниже температуры плавления материала. Затем лазер прослеживает контур поперечного сечения детали первого слоя, подавая достаточно энергии для локального плавления материала. Окружающий порошок остаётся в твёрдом состоянии и сохраняет форму расплавленной детали. Теперь платформа для печати опускается на высоту одного слоя, освобождая место для следующего слоя. Уборочная головка перемещается по поверхности и наносит новый, более холодный порошок на верхнюю часть платформы для печати, формируя следующий слой. Эти этапы процесса — нанесение порошка и лазерное плавление — повторяются до тех пор, пока не будет построена вся деталь. Только после этого рабочая камера охлаждается, что инициирует кристаллизацию и, следовательно, процесс затвердевания детали. После полного охлаждения деталь извлекается из камеры. Весь процесс может длиться до 12 часов без последующего охлаждения; через некоторое время может наступить изотермическая кристаллизация. Поэтому необходимы исследования изотермической кристаллизации для оценки данного поведения выбранных полимерных порошков и, следовательно, для их квалификации для применения в технологии PBF [2].
Материал
Первым материалом, использованным в данном процессе, стал полиамид 12 (PA12) благодаря его хорошим механическим характеристикам и возможности получения порошка методом осаждения. В результате получается порошок, имеющий практически идеальную сферическую форму, что необходимо для формирования однородного слоя при нанесении покрытия.
Экспериментальный
Ниже приводится типовой протокол проведения измерений при изотермической кристаллизации PA12:
- Этап 1: Образец нагревали от комнатной температуры до значения выше температуры плавления (200 °C) со скоростью 20 К/мин. В этом состоянии его удерживали в течение одной минуты для сброса истории образца.
- Этап 2: Затем образец быстро охлаждали до температурных ступеней изотермического этапа (168 °C, 167 °C, 166 °C, 165 °C, 164 °C, 163 °C, 162 °C) с использованием высокой скорости охлаждения 125 К/мин, чтобы предотвратить процессы реорганизации, возникающие в PA12 при низких скоростях охлаждения. Как возможность обеспечения высокой скорости охлаждения при использовании образцов стандартных размеров, так и способность точно регулировать температуру являются особенностями прибора DSC 300 NETZSCH Caliris® с модулем P-Module, которые чрезвычайно ценны для данного анализа.
- Этап 3: Затем образец выдерживали при изотермической температуре в течение 30 минут для изучения процесса кристаллизации.
- Этап 4: Затем образец можно охладить или нагреть обратно до 200 °C со скоростью 10 К/мин (как было сделано в данном случае), чтобы получить полную картину и наблюдать поведение при плавлении после этапа изотермической кристаллизации.
Все остальные условия измерения приведены в таблице 1.
Таблица 1: Условия измерения
| Пан | Concavus® Алюминий, без отверстий |
|---|---|
| Масса образца | 5 мг |
| Атмосфера | N₂ |
| Расход газа | 250 мл/мин |
| Шаги изменения температуры | 25 °C → 200 °C (20 К/мин), постоянная в течение 1 мин, 200 °C → 165 °C (125 К/мин), постоянная в течение 30 мин, 165 °C → 200 °C (10 К/мин), охлаждение |
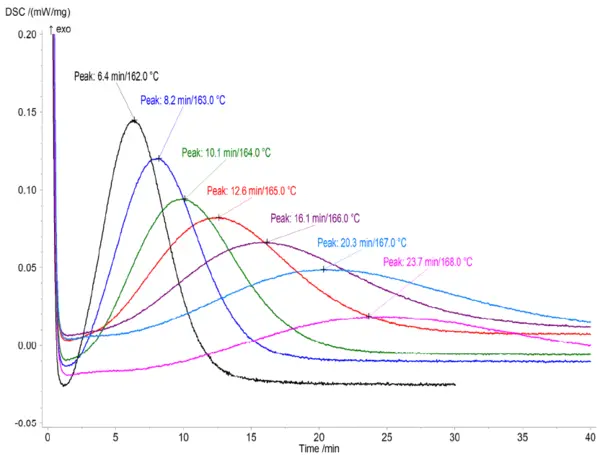
На рисунке 1 показана динамика изотермической кристаллизации при различных температурах в диапазоне от 162 °C до 168 °C, непосредственно ниже температуры рабочей зоны печати. Пиковая температура кристаллизации (tmax) анализируется в программном обеспечении Proteus® как пик кривой, отсчитываемый от начала изотермического этапа.
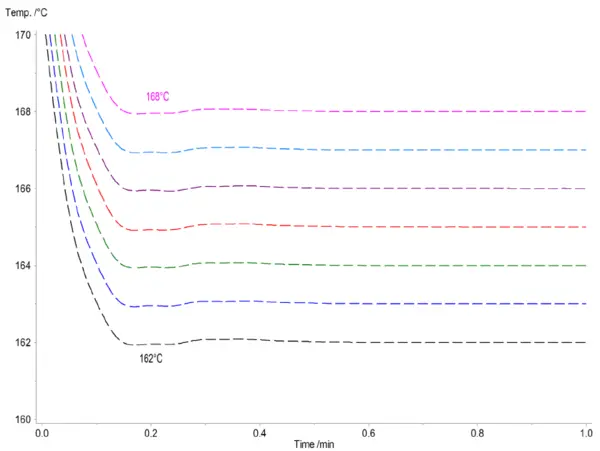
На рисунке 2 представлен соответствующий нормализованный профиль температуры изотермического сегмента. Изотермические температуры были достигнуты примерно через 0,2 минуты после начала сегмента. Даже при таких высоких скоростях охлаждения, равных 125 К/мин, перерегулирование температуры составляет всего ± 0,1 К и заканчивается менее чем за 30 с.
Эти результаты подчеркивают, что даже при типичной температуре рабочей камеры 168 °C для PA12 кристаллизация начинается примерно через 1 минуту после начала изотермического сегмента (рис. 1) и достигает своего пика через 23,7 минуты. Хотя верхние слои с каждым последующим слоем будут нагреваться до температуры, близкой к температуре плавления, становится очевидным, что нижние слои в конечном итоге останутся при температуре 168 °C или даже могут остыть ещё больше. Таким образом, учитывая длительность печати, составляющую, как правило, несколько часов, кристаллизация будет происходить, и это необходимо принимать во внимание.
Для более глубокого понимания скорости кристаллизации в зависимости от времени и температуры, а также для моделирования этого процесса — например, с целью определения коробления или накопления остаточного напряжения — можно изучить кинетику кристаллизации. Кинетическое моделирование скорости кристаллизации основано на данных этих изотермических ДСК-измерений.
Кинетический анализ
Кинетический анализ был выполнен с использованием программного обеспечения NETZSCH Kinetics Neo [5]. В результате была получена единая кинетическая модель, зависящая от времени и температуры, которая позволяет описать все экспериментальные кривые при различных температурах. Данная модель рассчитывает скорость кристаллизации по следующему кинетическому уравнению:
Где
f(α) — зависимость скорости кристаллизации от текущей степени кристаллизации α
K(T) — зависимость скорости кристаллизации от температуры.
При изотермическом анализе кристаллизации первая зависимость, как правило, описывается уравнением Аврами, которое характеризует скорость зародышеобразования при кристаллизации.
Расширенной версией уравнения Аврами является уравнение Сестака-Берггрена. Данное расширенное уравнение используется в настоящем анализе, поскольку оно обеспечивает лучшую аппроксимацию экспериментальных данных:
Выражение K(T) в уравнении (1) представляет собой формальную зависимость Аррениуса от температуры с предэкспонентой A и кажущейся энергией активации E:
Данная кинетическая модель (уравнения 1, 3, 4) описывает зависимость текущей скорости кристаллизации от температуры и текущей степени кристаллизации. Уравнения содержат неизвестные кинетические параметры, которые определяются программным обеспечением с целью подбора наилучшего приближения к экспериментальным кривым.
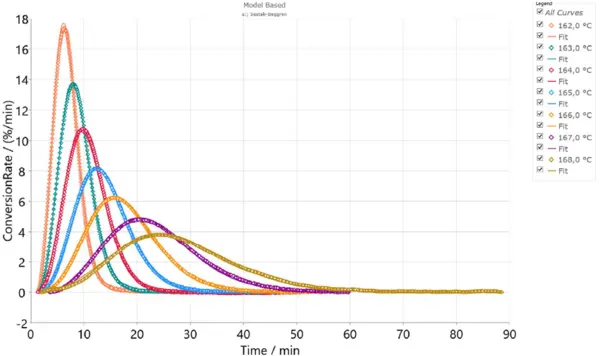
Если провести такой кинетический анализ одновременно для всех изотермических экспериментов при различных температурных условиях с использованием оптимальных параметров, то будет получено очень хорошее согласие между экспериментом и моделированием скоэффициентом R² = 0,998. На рисунке 3 точки обозначают экспериментальные данные, а сплошные линии — результаты моделирования в соответствии с уравнениями 1, 3 и 4.
Скорость кристаллизации отличается от скорости химических реакций своей температурной зависимостью. Химические реакции протекают быстрее при более высоких температурах. Однако повышение температуры кристаллизации приводит к снижению переохлаждения и, следовательно, к замедлению скорости кристаллизации. На рисунке 3 показано, что самая медленная кристаллизация наблюдается при самой высокой температуре 168 °C, а самая быстрая — при самой низкой температуре 162 °C.
Такая обратная зависимость кристаллизации от температуры приводит к появлению отрицательной кажущейся энергии активации в кинетических моделях изотермической кристаллизации, что отражено в литературе, а также в стандартах ASTM [4]. Кинетические параметры модели Сестака-Берггрена с отрицательной кажущейся энергией активации приведены в таблице 2.
Таблица 2: Кинетические параметры кристаллизации PA 12 для условий модели Сестака-Берггрена
| Энергия активации | -406,549 кДж/моль |
|---|---|
| Log (PreExp) | -50,900 Log (1/s) |
| Степень реакции n | 0,942 |
| Автокаталитический порядок | 0,528 |
| Логарифмический порядок q | 0,133 |
Моделирование кристаллизации PA12 в процессах PBF
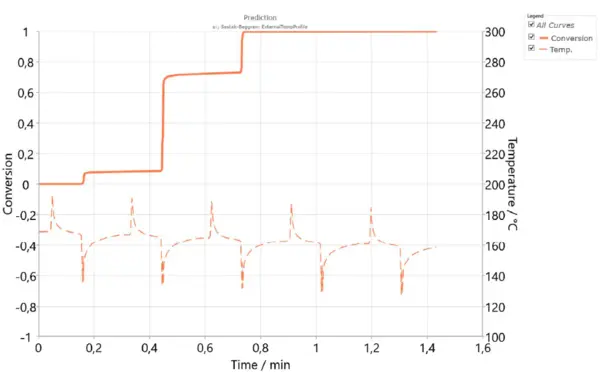
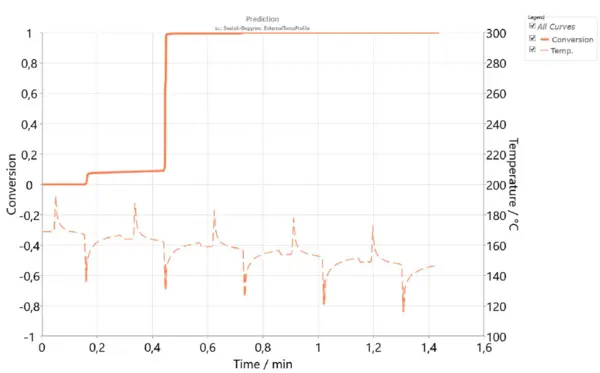
Данная единая модель в настоящее время работает для различных значений температуры в диапазоне от 162 до 168 °C. Таким образом, её можно использовать для моделирования кристаллизации в процессе PBF в рамках данного температурного диапазона. Профиль температуры поверхности порошка измерялся на протяжении всего цикла. Затем можно провести моделирование процесса кристаллизации для данного слоя порошка. Можно предположить, что каждый нижний слой имеет аналогичный температурный профиль, однако с несколько пониженными температурами вследствие нанесения порошка на каждый слой. Таким образом, можно смоделировать процесс кристаллизации отдельного слоя в течение нескольких лазерных циклов. На рисунке 4 представлено моделирование степени кристаллизации в течение 5 циклов, причём в каждом новом цикле температура текущего слоя снижалась на 2 К, поскольку его положение смещалось в сторону более низкого уровня.
Видно, что один слой не может полностью кристаллизоваться в течение времени, ограниченного одним циклом, когда этот слой находится сверху слоя порошка. Однако кристаллизация продолжается на протяжении всего процесса PBF, поскольку каждый цикл формирует последующие слои. Кристаллизация в течение нескольких циклов является одним из преимуществ технологии PBF, благодаря чему получаемый 3D-объект обладает очень прочной межслойной адгезией и изотропными механическими свойствами во всех направлениях, такими как твёрдость, предел прочности при растяжении и относительное удлинение [3].
Однако при увеличении толщины слоя порошка разница температур между слоями будет выше. Такая ситуация может возникнуть при высокоскоростном спекании. Результаты моделирования в течение 5 циклов с разницей температур 5 К (рис. 5) показывают, что основной процесс кристаллизации завершается уже во время второго цикла, в то время как третий слой уже находится в твердом состоянии. Такая асинхронная кристаллизация может стать причиной возникновения механических напряжений, коробления или скручивания образца вследствие его усадки в процессе PBF. Кроме того, использование толстых слоев порошка может снизить изотропность конечного материала.
Заключение
Сочетание методов NETZSCH Kinetics Neo и прибора DSC NETZSCH представляет собой эффективный метод изучения скорости кристаллизации полимеров и позволяет моделировать их поведение в таких сложных промышленных процессах, как 3D-печать по технологии PBF. Это имеет чрезвычайно большое значение для поиска оптимальных температурных условий при разработке новых материалов, которые будут использоваться в процессах аддитивного производства методом плавления порошкового слоя.